
Untergrundvorbereitung für Beschichtungen: Verfahren und Prüfung
Eine Bodenbeschichtung ist nur so tragfähig wie die obersten Millimeter des Untergrunds, auf denen sie liegt. Ob gestrahlt, gefräst oder geschliffen wird, entscheidet nicht die Gewohnheit des Betriebs, sondern der Zustand dieser Zone und die Schichtdicke des geplanten Systems. Falsch gewählt, bleibt die Schwachstelle unter der neuen Schicht liegen und wird erst sichtbar, wenn sie sich abhebt.
Was die Vorbereitung leisten muss
Der Verbund zwischen einer Bodenbeschichtung und ihrem Untergrund entsteht auf zwei Wegen: Die Grundierung dringt kapillar in den offenen Porenraum ein und härtet dort zu Ankern aus, und die aufgeraute Oberfläche vergrößert die Fläche, über die Kräfte übertragen werden. Beides setzt voraus, dass die oberste Zone des Untergrunds selbst tragfähig ist. Eine Vorbereitung, die nur säubert, erfüllt diese Voraussetzung nicht – sie hinterlässt eine glatte, geschlossene Fläche, auf der das Harz aufliegt, ohne verankert zu sein.
Zu entfernen ist alles, was zwischen Harz und tragfähigem Gefüge liegt: die Sinterschicht aus Feinstanteilen und Bindemittelschlämme, Reste von Nachbehandlungs- und Trennmitteln, alte Anstriche und Klebstofffilme, Zementschlempe aus dem Rohbau sowie Öl- und Fettverschmutzungen aus der Nutzung. Diese Stoffe sind unterschiedlich dick und unterschiedlich fest mit dem Untergrund verbunden, und genau deshalb verlangen sie unterschiedliche Verfahren.
Das zweite Ziel ist eine festgelegte Rauheit. Sie ist keine Frage der Optik, sondern die Größe, die über die Verzahnung entscheidet und gleichzeitig darüber, wie viel Material die Fläche aufnimmt. Wer die Rauheit nicht festlegt, legt auch den Materialverbrauch und die erreichbare Schichtdicke nicht fest.
Kugelstrahlen, Fräsen und Schleifen im Vergleich
Beim Kugelstrahlen wird Stahlstrahlmittel im Kreislauf mit hoher Geschwindigkeit gegen die Oberfläche geschleudert und unmittelbar danach zusammen mit dem abgetragenen Material abgesaugt. Die Kugeln brechen die oberflächennahe Zone auf und hinterlassen eine gleichmäßig aufgerissene, matte Textur. Das Verfahren arbeitet nahezu staubfrei, bahnenweise und richtungsgebunden; bei zu schnellem Vorschub bleiben Streifen mit geringerem Abtrag stehen. Auf elastischen Rückständen wie Klebstoffresten oder dicken Anstrichen verschmiert das Strahlmittel, statt abzutragen.
Das Fräsen arbeitet mit Schlagwerkzeugen auf einer rotierenden Walze, die Material aus der Fläche herausschlagen. Es erreicht die größte Abtragtiefe und entfernt auch dicke Altbeschichtungen, verunreinigte Zonen und festsitzende Zementschlempe. Der Preis dafür ist ein Riefen- und Schlagbild sowie eine mögliche Gefügestörung unterhalb der Frästiefe: feine Risse, die unter der neuen Beschichtung liegen bleiben und dort die schwächste Ebene bilden. Gefräste Flächen werden deshalb in der Regel nachgestrahlt oder nachgeschliffen.
Das Schleifen mit Diamantwerkzeugen planiert. Es nimmt dünne Schichten, Grate, Spachtelnasen und die Sinterhaut ab und erzeugt eine gleichmäßige, vergleichsweise geschlossene Textur – geeignet für dünnschichtige Systeme und für Flächen, die zugleich ebener werden müssen. Zwei Grenzen sind zu beachten: Mit zu feiner Körnung poliert das Werkzeug die Oberfläche, statt sie zu öffnen, und der entstehende Feinstaub setzt sich in den geöffneten Poren ab, wenn er nicht konsequent abgesaugt wird.
| Verfahren | Wirkung auf die Randzone | Typischer Einsatz | Nacharbeit |
|---|---|---|---|
| Kugelstrahlen | flächig aufgerissen, matt rau | mineralische Untergründe, Sinterhaut | absaugen, Ränder von Hand |
| Fräsen | tiefer Abtrag, Riefen und Schlagbild | Altbeschichtungen, verunreinigte Zonen | nachstrahlen oder nachschleifen |
| Schleifen | planierend, feine Textur | dünne Schichten, Grate, Ebenheit | Feinstaub vollständig absaugen |
Die Verfahren unterscheiden sich weniger im Ergebnis an der Oberfläche als in der Tiefe, bis zu der sie wirken.
Rauheit und Schichtdicke müssen zusammenpassen
Die richtige Textur ergibt sich aus dem geplanten Systemaufbau. Unter einer dünnen, rollbaren Beschichtung ist eine grobe Frästextur ein Fehler: Das Material läuft in die Riefen und bleibt über den Spitzen dünn, und genau dort reibt die Schicht zuerst durch. Umgekehrt nutzt eine feingeschliffene, fast polierte Fläche unter einem dickschichtigen System die mögliche Verzahnung nicht aus und verzeiht Fehler in der Reinigung weniger.
Zwischen Rauheit und Deckschicht steht die Kratzspachtelung. Sie füllt die Rautiefe und die Poren, ohne die Verzahnung aufzuheben, und bringt die Fläche auf ein Niveau, auf dem die Deckschicht gleichmäßig dick bleibt. Wird sie eingespart, muss die Deckschicht selbst die Rautiefe ausgleichen – mit ungleichmäßiger Dicke und mit Lufteinschlüssen über den Poren.

- Der Zustand der Randzone bestimmt das Verfahren: Ist sie weich oder geschädigt, entscheidet die Tiefe der zu entfernenden Zone, nicht die gewünschte Rauheit.
- Mineralische Schlämmen lassen sich strahlen, elastische Klebstoffreste und dicke Altbeschichtungen müssen gefräst werden.
- Dünnschichtige Systeme verlangen eine feinere Textur als Verlaufbeschichtungen oder eingestreute Aufbauten.
- Wo Höhen abgetragen werden müssen, arbeitet der Schleifteller; wo Substanz weg muss, die Fräse.
- Im Bestand mit laufendem Betrieb ist das abgesaugte Strahlen häufig das einzige Verfahren, das ohne Einhausung auskommt.
Ränder, Kehlen und Flächen, die keine Maschine erreicht
Jede Flächenmaschine lässt einen Streifen an Wänden, Stützen, Türlaibungen und Einbauteilen stehen. Diese Streifen sind die Stellen, an denen Beschichtungen zuerst unterwandert werden, weil dort zugleich die Schichtdicke abnimmt und Wasser aus der Reinigung ansteht. Sie werden mit Randschleifern, Nadelwerkzeugen oder von Hand vorbereitet, und der Maßstab ist dieselbe Rauheit wie in der Fläche – nicht bloß eine saubere Oberfläche.
Wo die Beschichtung als Hohlkehle an der Wand hochgeführt wird, reicht die Vorbereitung bis über die geplante Höhe des Hochzugs. Ein nicht vorbereiteter Streifen oberhalb der Kehle löst sich später als erste Kante, und diese Kante liegt genau dort, wo beim Reinigen Wasser hochgeworfen wird.
Fugen, Risse und Ausbrüche werden nach dem Abtrag bearbeitet und nicht vorher. Die Abtragverfahren brechen Kanten aus, und eine vorher geschlossene Fuge wäre danach wieder offen. Gleiches gilt für Bohrlöcher und Fehlstellen an Einbauteilen: Sie werden gefüllt, wenn die Fläche fertig abgetragen und abgesaugt ist.
Staub, Restfeuchte und das Zeitfenster bis zum Beschichten
Jedes mechanische Verfahren hinterlässt losen Feinstaub im geöffneten Porenraum. Dieser Staub wirkt als Trennschicht: Die Grundierung bindet ihn, statt in die Poren zu ziehen, und der Verbund entsteht zwischen Harz und Staub statt zwischen Harz und Estrich. Abgesaugt wird deshalb mit einem Gerät, das Feinstaub zurückhält, in mehreren Richtungen und ohne vorheriges Kehren, weil Kehren den Staub in die Poren einträgt.
Nass gereinigt wird vor dem Beschichten nur, wenn es unvermeidbar ist, etwa bei fettigen Verschmutzungen. Das Wasser dringt in den offenen Porenraum ein und muss vollständig heraus, bevor grundiert wird; die Fläche ist nach dem Reinigen feuchter als vorher. Der zulässige Feuchtewert ist dabei eine Angabe des Beschichtungssystems und liegt regelmäßig unter den Werten, die für Belagsklebungen gelten.
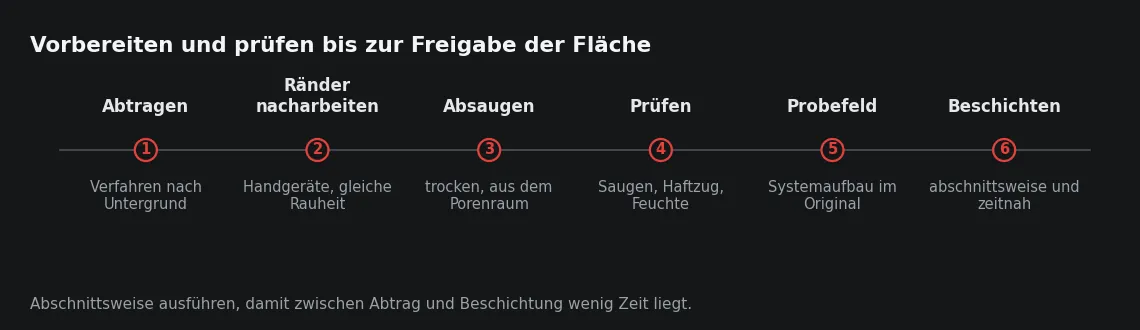
Die abgetragene Fläche ist ein Zwischenzustand mit begrenzter Haltbarkeit. Sie nimmt Staub aus der Luft auf, sie wird von anderen Gewerken begangen, und in Hallen setzt sich innerhalb von Tagen ein Film ab, der erneut abgesaugt werden muss. Sinnvoll ist es, abschnittsweise vorzubereiten und zu beschichten, statt die gesamte Fläche zu öffnen und dann auf Material, Klima oder freie Flächen zu warten.
Prüfung vor dem ersten Rollenzug
Die Fläche wird nach der Vorbereitung geprüft und nicht nach Augenschein freigegeben. Die Prüfungen greifen ineinander: Das Saugverhalten zeigt, ob der Porenraum offen ist, die Haftzugprüfung zeigt, wo die tragfähige Zone beginnt, und das Bruchbild sagt, ob der Abtrag tief genug gegangen ist.
- Die Fläche im Streiflicht ablaufen und Bereiche mit abweichender Textur, stehen gebliebenen Rückständen oder Streifen aus dem Strahlgang kennzeichnen.
- Wasser in Tropfen aufbringen und beobachten, ob es einzieht; bleibt der Tropfen stehen, ist die Oberfläche noch geschlossen oder hydrophob verunreinigt.
- Randzonen, Kehlen und Bereiche um Einbauteile gesondert prüfen, weil sie von Hand bearbeitet wurden und selten dieselbe Textur haben.
- Haftzugprüfungen über die Fläche verteilen und zu jedem Wert das Bruchbild festhalten, nicht nur den Zahlenwert.
- Die Feuchte im Querschnitt messen und den Grenzwert des vorgesehenen Systems zugrunde legen.
- Ein Probefeld im geplanten Systemaufbau anlegen und erst nach dessen Aushärtung die Fläche beschichten.
Aus der Praxis
Wir legen auf Hallenflächen vor dem Abtrag zwei Probefelder an: eines in der Fahrspur, eines in einer ruhigen Ecke. Auf einer Werkstattfläche war die Ecke unauffällig, in der Fahrspur stand nach dem Strahlen der Wassertropfen weiter auf der Oberfläche – Öl war bis in den Porenraum gezogen. Die Fahrspur wurde gefräst und mit einem öltoleranten Aufbau grundiert, die übrige Halle nicht. Ohne die beiden Felder hätten wir die gesamte Fläche nach dem falschen Befund vorbereitet.
Sie planen den Oberboden für ein Bauvorhaben? Unsere Leistungsseite erläutert Untergrundvorbereitung und Schnittstellen: Oberboden und Bodenbeläge. Für eine erste Abstimmung helfen Projektort, Fläche und Ausführungszeitraum.
Häufige Fragen
Reicht Schleifen vor einer Beschichtung aus?
Auf einer Fläche mit tragfähiger Randzone, die nur eine Sinterhaut oder eine dünne Verschmutzung trägt, ja. Sobald weiche Zonen, dicke Rückstände oder Ölverschmutzungen vorliegen, nimmt Schleifen zu wenig ab, und die Schwachstelle bleibt unter der neuen Schicht liegen. Entschieden wird das an Haftzugwerten und Bruchbildern, nicht am Augenschein.
Woran erkennt man, dass tief genug abgetragen wurde?
Am Bruchbild der Haftzugprüfung: Verläuft der Bruch im Estrichgefüge, ist die tragfähige Zone erreicht; verläuft er unmittelbar unter der Grundierung oder in einer mehligen Schicht, wurde die schwache Zone nicht entfernt. Ergänzend zeigt das Saugverhalten, ob der Porenraum überhaupt offen ist.
Kann direkt nach dem Kugelstrahlen beschichtet werden?
Technisch ja, wenn abgesaugt ist und Feuchte und Klima passen – das ist einer der Vorteile des Verfahrens. Zu klären ist nur, ob die Fläche in der Zwischenzeit begangen wird. Jeder Gang über die offene Fläche bringt Staub und Feuchte ein, die vor dem Grundieren wieder heraus müssen.
Muss die ganze Fläche gleich vorbereitet werden?
Nein, aber die Unterschiede müssen bekannt sein. Bereiche mit Ölverschmutzung, Altbeschichtungsresten oder weicher Randzone werden tiefer und mit anderem Verfahren abgetragen als die übrige Fläche. Die Grenzen dieser Bereiche gehören in einen Plan, weil sie später auch die Grenzen des Systemaufbaus sind.
Besprechen wir Aufbau, Ausführung und Termin Ihres Projekts.
Schicken Sie uns das Leistungsverzeichnis, den Grundriss oder einfach Fläche und Termin. Wir prüfen Ihre Angaben und klären den nächsten Schritt zur Kalkulation – mit einem Hinweis, wenn am geplanten Aufbau etwas nicht zusammenpasst.