
Hartstoffestrich und Einstreuverfahren
Ein Industrieboden verliert seine Oberfläche nicht gleichmäßig, sondern dort, wo Räder anfahren, bremsen und drehen. Genau für diese Zone wird Hartstoff in die Fläche gebracht – entweder frisch in frisch eingestreut oder als eigene, im Verbund eingebaute Hartstoffschicht. Beide Wege führen zu einer harten Oberfläche, unterscheiden sich aber in der Dickenkontrolle, im Zeitfenster und in der Empfindlichkeit gegen Fehler in der Nachbehandlung.
Warum die Oberfläche verschleißt und nicht der Querschnitt
Verschleiß an einem zementgebundenen Boden ist ein Vorgang der obersten Zehntelmillimeter. Dort liegt bei einem normal abgezogenen Estrich nicht das grobe Korn, sondern überwiegend Zementstein und Feinmörtel, weil beim Verdichten und Abziehen das leichte Feine nach oben und das schwere Korn nach unten wandert. Es entsteht also genau in der Ebene, die später gerieben wird, eine Zone, die weicher ist als der Querschnitt darunter. Hartstoff kehrt dieses Verhältnis um: Er bringt hartes, kantiges Korn in die Ebene, die tatsächlich angegriffen wird, und verringert den Anteil an Matrix, der dort freiliegt.
Welcher Hartstoff und welches Verfahren passt, entscheidet der Verschleißmechanismus. Schleifverschleiß entsteht durch Sand und Schmutz unter weichen Reifen und poliert die Fläche flächig ab. Rollverschleiß entsteht unter harten, kleinen Rädern, die die Matrix auf schmalen Spuren eindrücken und das Korn freilegen. Schlagverschleiß kommt von fallenden Teilen und von Kanten an Fugen, Rampen und Toren. Die Klassen für den Verschleißwiderstand nach DIN EN 13813 beruhen auf verschiedenen Prüfverfahren – Böhme-Scheibe, Rollradprüfung, BCA-Verfahren –, die jeweils einen dieser Mechanismen nachbilden. Wird die Klasse ohne Kenntnis der späteren Nutzung festgelegt, wird am falschen Mechanismus optimiert: Eine Fläche kann im Schleifversuch gut abschneiden und unter harten Rädern trotzdem Spurrinnen zeigen.
Einstreuen frisch in frisch oder eigene Hartstoffschicht
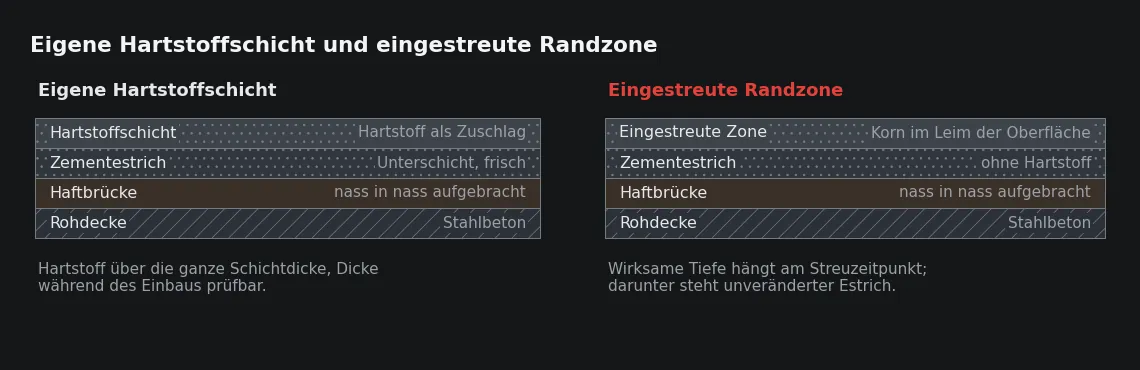
Beim Einstreuen wird der Hartstoff auf den abgezogenen, noch plastischen Estrich gestreut und in mehreren Gaben eingearbeitet. Das Bindemittel für das Korn kommt aus dem Mörtel darunter: Der Zementleim der Oberfläche muss aufsteigen und jedes Korn umschließen. Daraus folgt die Grenze des Verfahrens. Die Menge, die sicher eingebunden wird, ist begrenzt, und sie hängt am Zeitpunkt. Wird zu früh gestreut, sinkt das Korn ein und über ihm bildet sich erneut eine feinmörtelreiche Haut. Wird zu spät gestreut, findet das Korn keinen Leim mehr, sitzt nur mechanisch in der Oberfläche und bricht unter den ersten Rädern aus.
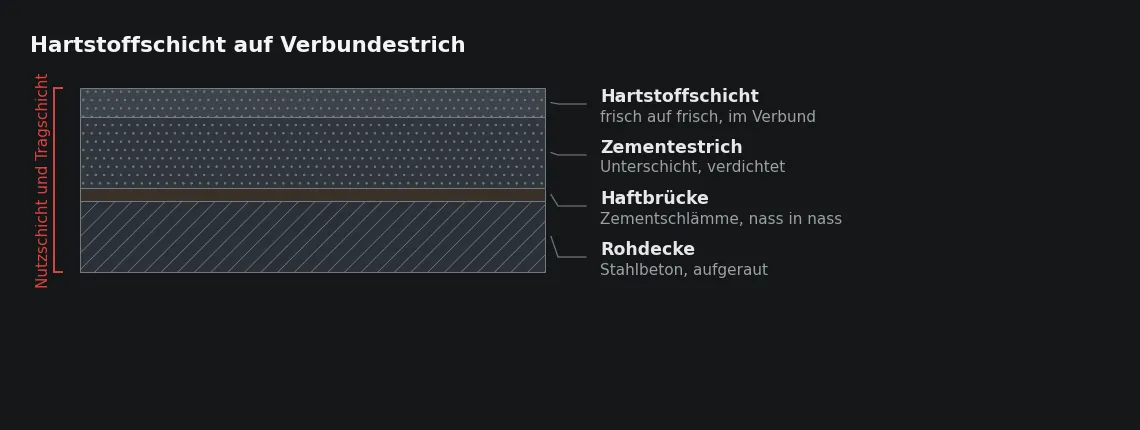
Der Hartstoffestrich als eigene Schicht arbeitet anders. Der Hartstoff ist hier Zuschlag eines eigenen Mörtels, der in festgelegter Dicke frisch auf frisch auf die Unterschicht eingebaut und wie ein Estrich verdichtet wird. Die Hartstoffmenge steht über die Rezeptur fest und hängt nicht am Streubild, die Dicke lässt sich während des Einbaus kontrollieren, und der Verschleißwiderstand ist über die Tiefe gleichmäßig. Dafür entsteht ein zweiter, zeitlich eng gekoppelter Einbauvorgang: Unterschicht und Hartstoffschicht müssen so aufeinander folgen, dass ein durchgehender Verbund entsteht, bevor die Unterschicht erstarrt. Für große Flächen bedeutet das eine Einteilung in Streifen, deren Breite sich aus der Leistung beider Kolonnen ergibt und nicht aus dem Raumzuschnitt.
Die Wahl zwischen beiden Verfahren fällt über Verschleißlast, Flächengröße und die Frage, ob die Oberfläche später abgetragen werden soll. Eine eigene Hartstoffschicht hält eine Reserve für spätere Schleif- oder Strahlgänge vor, weil das Korn über die ganze Dicke verteilt ist; eine eingestreute Zone ist nach einem flächigen Abtrag verbraucht. Umgekehrt setzt die eigene Schicht eine Unterschicht voraus, die zum Zeitpunkt des zweiten Einbaus noch verbundfähig ist – auf verwinkelten Flächen mit vielen Anschlüssen und Einbauteilen ist dieses Zeitfenster schwerer zu halten als in einer offenen Halle. Fällt die Entscheidung erst während der Ausführung, wird deshalb meist eingestreut, weil das Verfahren ohne zweite Mischanlage und ohne zweite Kolonne auskommt.
Hartstoffgruppen: Härte, Kornform, Grenzen
Hartstoffe werden nach Herkunft und Verhalten in Gruppen unterschieden: Naturhartstoffe aus Hartgestein, metallische Hartstoffe aus Eisenkorn und synthetische Hartstoffe wie Elektrokorund oder Siliciumcarbid. Die Gruppenbezeichnungen A, M und KS sind normativ in DIN 1100 geregelt und gehören in die Ausführungsunterlagen, weil sie das Verhalten der Fläche stärker bestimmen als die Hartstoffmenge allein.
Wirksam sind drei Eigenschaften. Die Härte des Korns entscheidet über den Widerstand gegen Schleifverschleiß, weil weicheres Korn zusammen mit der Matrix abgetragen wird. Die Kornform entscheidet über die Verankerung: Gebrochenes, kantiges Korn verzahnt sich im Zementstein, gerundetes Korn wird unter Rollverkehr herausgedrückt. Die Kornabstufung entscheidet darüber, ob überhaupt genug Leim zwischen die Körner kommt; ein zu eng abgestuftes Korn hinterlässt Hohlräume, die die Oberfläche später aufreißen lassen.
| Hartstoffgruppe | Verhalten in der Nutzschicht | Einsatzgrenze |
|---|---|---|
| Naturhartstoffe aus Hartgestein | Gleichmäßiger Abtrag mit der Matrix, unauffällige Optik, gut glättbar | Geringste Härte der drei Gruppen, wenig Reserve bei harten Rädern |
| Metallische Hartstoffe | Zäh, nehmen Schlagenergie plastisch auf statt zu splittern | Korrosionsempfindlich bei Feuchte und Taumitteln, Rostfahnen an der Oberfläche |
| Elektrokorund und Siliciumcarbid | Sehr hoher Widerstand gegen Schleifen und Polieren | Spröder, dunkle Eigenfarbe, höherer Werkzeugverschleiß beim Glätten |
Die Gruppe legt den Mechanismus fest, gegen den die Fläche robust ist – nicht das Niveau des Verschleißwiderstands, das zusätzlich von Menge, Matrix und Nachbehandlung abhängt.
Aus der Tabelle folgt eine praktische Regel für die Auswahl: Zuerst wird der dominierende Verschleißmechanismus benannt, dann die Gruppe gewählt, und erst danach über Menge und Verfahren entschieden. Wird umgekehrt vorgegangen und nur die Menge erhöht, entsteht eine Fläche, die schwer zu glätten ist und deren Korn an der Oberfläche lose sitzt.
Einbau: Zeitfenster, Verdichtung, Glättgänge
Der Einbau ist bei Hartstoffflächen kein Arbeitsgang, sondern eine Kette von Zeitpunkten. Jeder davon ist nur einmal erreichbar, und keiner lässt sich später nachholen.
- Untergrund vorbereiten: aufrauen, lose Teile entfernen, mattfeucht vornässen und die Haftbrücke so einbringen, dass sie beim Einbau der Unterschicht noch nass ist.
- Unterschicht in der geplanten Höhe einbauen, verdichten und abziehen, ohne Wasser auf die Oberfläche zu geben.
- Hartstoff in mindestens zwei Gaben quer versetzt aufbringen, damit Streuschatten der ersten Gabe von der zweiten geschlossen werden.
- Jede Gabe mit der Scheibe einarbeiten und den aufsteigenden Leim beobachten: Er muss das Korn benetzen, darf aber nicht flächig über ihm stehen.
- Glättgänge mit zunehmendem Anstellwinkel fahren und die Zahl der Gänge am Ansteifen ausrichten, nicht an einer Uhrzeit.
- Randstreifen, Ecken und Bereiche um Einbauteile von Hand nacharbeiten, weil die Maschine dort nicht die gleiche Verdichtung erreicht.
Der häufigste Fehler in dieser Kette ist Wasser als Hilfsmittel. Wird die Oberfläche angefeuchtet, um sie länger glättbar zu halten, steigt örtlich der Wasseranteil im Leim, die Matrix zwischen den Körnern bleibt porös und die Fläche sandet später genau in diesen Bahnen. Sichtbar wird das erst nach Wochen, dann aber streifenförmig in der Breite der Glättmaschine. Der zweite Fehler ist ein zu großer Abschnitt: Wer mehr Fläche öffnet, als die Kolonne im Zeitfenster glätten und abdecken kann, verliert die Oberfläche am zuletzt bearbeiteten Rand.
Nachbehandlung entscheidet über den Verschleißwiderstand
Die Härte der Fläche entsteht nicht durch das Korn allein, sondern durch den dichten Zementstein zwischen den Körnern. Dieser Zementstein braucht Wasser, und zwar genau in der Zone, aus der es am schnellsten verdunstet. Trocknet die Oberfläche früh aus, läuft die Hydratation dort unvollständig ab; das Korn ist dann in einer weichen Matrix gefasst und wird unter Rollverkehr ausgebrochen, statt selbst abzuschleifen. Eine Hartstofffläche mit fehlender Nachbehandlung verschleißt deshalb schneller als eine sorgfältig nachbehandelte Fläche ohne Hartstoff.
Aus der Praxis
Wir planen bei Hartstoffflächen das Abdecken als eigenen Arbeitsgang mit eigenem Personal ein, nicht als Aufräumarbeit am Ende des Tages. Das Material liegt vorher auf der Etage, damit die zuletzt geglättete Bahn nicht eine Stunde offen bleibt. Bei einer Halle mit großen Toren haben wir zusätzlich die Toröffnungen abgehängt: Der Zug entlang der Torachse hatte in einem früheren Abschnitt genau dort eine mürbe Bahn hinterlassen, wo er die Fläche gestreift hat.
Die Art der Nachbehandlung ist mit dem späteren Aufbau abzustimmen. Filmbildende Mittel halten das Wasser wirksam im Bauteil, bleiben aber als Trennschicht liegen und müssen vor einer Beschichtung oder Versiegelung vollständig entfernt werden. Wird das versäumt, versagt die Beschichtung nicht im Estrich, sondern in dieser Trennebene – ein Schadensbild, das sich flächig ablöst und nicht örtlich reparieren lässt. Soll die Hartstofffläche selbst die Nutzschicht bleiben, ist das Feuchthalten mit Wasser und Abdeckung der unkompliziertere Weg.
Fugen, Kanten und das Verschleißbild nach Jahren
Hartstoff schützt die Fläche, nicht die Kante. An jeder Fuge trifft ein Rad auf zwei Kanten, und an dieser Stelle wirkt die Last nicht flächig, sondern auf einer Linie. Deshalb entstehen Ausbrüche fast immer an Fugen, Toren, Rampenübergängen und um Einbauteile herum, während die Fläche daneben unverändert aussieht. Wirksam sind hier nicht härtere Hartstoffe, sondern eine kraftschlüssige Verfüllung der Fugen mit einer Flanke, die die Kante stützt, und eine Fugenanordnung, die Fahrspuren möglichst nicht rechtwinklig kreuzt.
Nach einigen Jahren lässt sich am Verschleißbild ablesen, was beim Einbau geschehen ist. Diese Zuordnung ist belastbarer als jede spätere Prüfung an Bohrkernen, weil sie den Mechanismus zeigt und nicht nur einen Kennwert.
- Gleichmäßig polierte, geschlossene Flächen ohne Kornverlust zeigen reinen Schleifverschleiß bei intakter Matrix; hier ist die Gruppe zu weich gewählt, die Ausführung aber in Ordnung.
- Herausgelöste Körner in einer sonst dichten Fläche zeigen eine Matrix ohne ausreichende Festigkeit und damit ein Problem der Nachbehandlung oder der Wasserzugabe.
- Flächiges Absanden in der Breite der Glättmaschine zeigt eine Feinmörtelanreicherung aus zu frühem oder zu nassem Glätten.
- Spurrinnen auf wiederkehrenden Fahrwegen zeigen Rollverschleiß, gegen den eine eingestreute Randzone zu geringe wirksame Tiefe hat.
- Rostfarbene Punkte in der Oberfläche zeigen metallische Hartstoffe in einem Bereich, in dem Feuchte oder Taumittel einwirken.
- Ausbrüche ausschließlich an Fugenkanten zeigen ein Fugenproblem und keinen Verschleißmangel der Fläche.
Sie planen Estricharbeiten für ein Bauvorhaben? Unsere Leistungsseite erläutert Ausführung und Schnittstellen: Estricharbeiten, für gewerblich beanspruchte Flächen Industrieestrich. Für eine erste Abstimmung helfen Projektort, Fläche und Ausführungszeitraum.
Häufige Fragen
Reicht das Einstreuverfahren bei Staplerverkehr aus?
Bei leichtem bis mittlerem Rollverkehr auf wechselnden Wegen genügt es, wenn die Streumenge tatsächlich eingebunden wird und die Nachbehandlung läuft. Bei harten, kleinen Rädern, die auf denselben Spuren anfahren und drehen, ist die wirksame Tiefe der eingestreuten Zone schnell erreicht; dort hält eine eigene Hartstoffschicht länger, weil ihr Widerstand über die gesamte Schichtdicke gleich ist.
Kann eine Hartstofffläche später beschichtet werden?
Technisch ja, aber die Oberfläche ist dicht und glattgeglättet, sodass die Haftung mechanisch hergestellt werden muss – Kugelstrahlen oder Schleifen statt Grundierung allein. Reste filmbildender Nachbehandlungsmittel müssen dabei vollständig abgetragen werden, sonst löst sich die Beschichtung später in dieser Trennebene ab.
Welche Dicke braucht eine Hartstoffschicht?
Die Dicke folgt aus Verfahren, Verschleißlast und Rezeptur und ist eine Angabe der Planung, kein Wert, der sich auf der Fläche festlegen lässt. Für die Haltbarkeit ist der vollflächige Verbund zur Unterschicht wichtiger als die Dicke selbst: Eine dünne, voll gebettete Hartstoffschicht hält länger als eine dickere über Hohlstellen.
Lässt sich eine verschlissene Hartstofffläche erneuern?
Ein flächiger Abtrag durch Schleifen oder Kugelstrahlen legt wieder festes Material frei, verbraucht aber die verbliebene Hartstoffzone; bei eingestreuten Flächen ist damit oft die gesamte wirksame Tiefe weg. Danach bleibt der Aufbau einer neuen Nutzschicht im Verbund, für die die freigelegte Oberfläche fest, sauber und ausreichend rau sein muss.
Besprechen wir Aufbau, Ausführung und Termin Ihres Projekts.
Schicken Sie uns das Leistungsverzeichnis, den Grundriss oder einfach Fläche und Termin. Wir prüfen Ihre Angaben und klären den nächsten Schritt zur Kalkulation – mit einem Hinweis, wenn am geplanten Aufbau etwas nicht zusammenpasst.